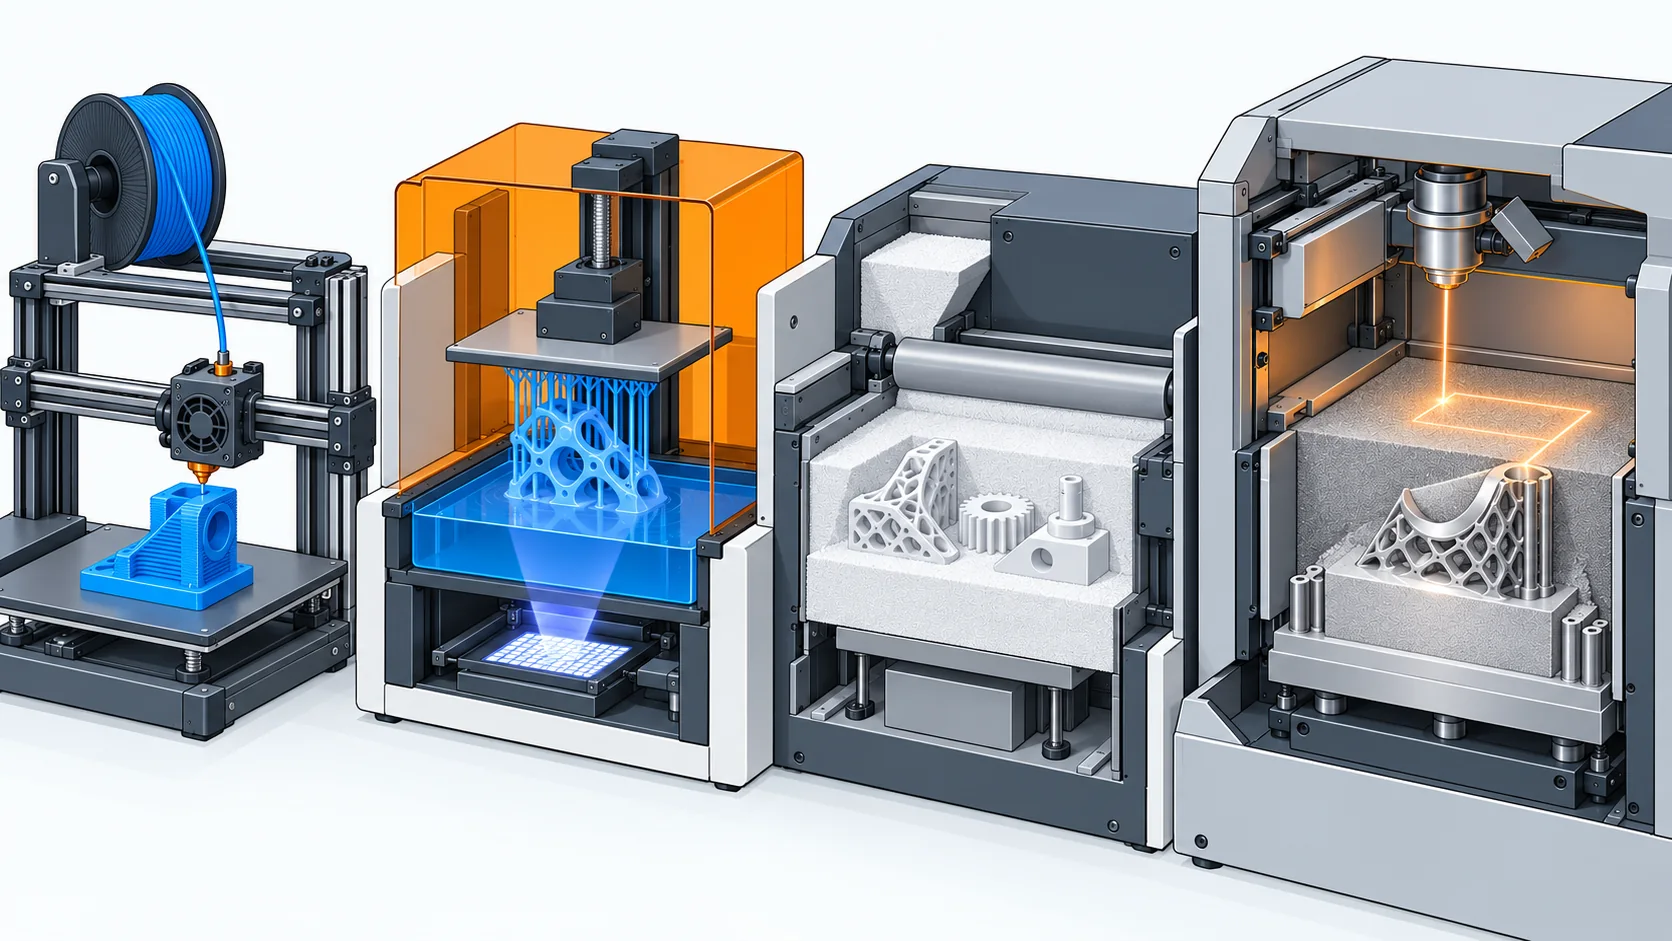
3D-Druck ist kein einzelnes Verfahren. Hinter dem Begriff stehen verschiedene Prozesse, Materialien und Arbeitsabläufe. Ein FDM-Drucker schmilzt Filament, Harzdrucker härten flüssiges Photopolymer mit Licht aus, und SLS-Anlagen verschmelzen Kunststoffpulver im Pulverbett. Welche Technik sinnvoll ist, hängt deshalb stärker vom Bauteil und vom geplanten Einsatz ab als vom Namen des Druckers.
Wer zuerst die Grundlagen von Modell, Slicer und Druckablauf klären möchte, findet sie im Leitfaden 3D-Druck für Anfänger. Dieser Vergleich konzentriert sich auf die Auswahl des passenden Verfahrens.
Was unterscheidet 3D-Druckverfahren?
Die ISO/ASTM 52900 ordnet additive Fertigung in Prozesskategorien ein. Für die hier betrachteten Verfahren sind vor allem drei Kategorien wichtig: Materialextrusion, Bad-Photopolymerisation und Pulverbettfusion.
In der Praxis bestimmen mehrere Punkte die Verfahrenswahl:
- Ausgangsmaterial: Filament, flüssiges Harz oder Pulver verhalten sich unterschiedlich bei Lagerung, Verarbeitung und Nacharbeit.
- Schichtbildung: Eine Düse legt Materialbahnen ab, Licht härtet Harz aus oder eine Energiequelle verbindet Pulverpartikel.
- Bauteilanforderung: Oberfläche, Detailgrad, Temperaturbeständigkeit, Zähigkeit und Geometrie müssen zum Werkstoff und Prozess passen.
- Arbeitsablauf: Stützstrukturen, Reinigung, Nachhärtung, Abkühlung und Entpulvern verursachen zusätzlichen Aufwand.
- Kostenstruktur: Neben dem Material zählen Maschinenzeit, Arbeitszeit, Ausschuss, Wartung und Verbrauchsmittel.
Ein Datenblatt für den Werkstoff und die Prozessfreigaben des Herstellers sind deshalb aussagekräftiger als pauschale Aussagen wie „Harz ist genauer“ oder „SLS ist immer serienfähig“.
FDM / FFF
FDM beziehungsweise FFF gehört zur Materialextrusion. Ein thermoplastisches Filament wird in einem beheizten Druckkopf aufgeschmolzen und durch eine Düse als Bahn abgelegt. Nach jeder Schicht fährt die Maschine in Z-Richtung weiter, bis das Bauteil vollständig aufgebaut ist.
Material
Typische FDM-Werkstoffe sind PLA, PETG, ABS, ASA und TPU. Sie unterscheiden sich deutlich bei Steifigkeit, Wärmeformbeständigkeit, UV-Beständigkeit und Verarbeitbarkeit. Für einen ersten Überblick helfen die TelenetPro-Materialseiten zu PLA, PETG, ABS, ASA und TPU.
Ablauf
Das Modell wird im Slicer orientiert und in Druckbahnen übersetzt. Dort werden unter anderem Schichthöhe, Wandstärke, Füllstruktur, Geschwindigkeit und Stützstrukturen festgelegt. Der Drucker zieht Filament ein, erwärmt es und trägt das Bauteil Bahn für Bahn auf.
Stärken
FDM ist für viele Werkstätten ein gut zugänglicher Einstieg. Materialwechsel sind vergleichsweise unkompliziert, die Teile lassen sich direkt nach dem Abkühlen handhaben und viele Werkstoffe sind breit verfügbar. Das Verfahren eignet sich gut für Funktionsmuster, Halterungen, Gehäuse, Vorrichtungen und Einzelteile mit überschaubarem Nachbearbeitungsbedarf.
Grenzen
Schichtlinien bleiben je nach Einstellung sichtbar. Überhänge können Stützstrukturen benötigen, deren Entfernung Zeit kostet und Spuren hinterlassen kann. Die Haftung zwischen den Schichten ist außerdem richtungsabhängig. Ein Bauteil kann deshalb in Z-Richtung anders belastbar sein als entlang der abgelegten Bahnen.
Große Düsen und dicke Schichten beschleunigen den Druck, reduzieren aber meist die Detailauflösung. Feine Einstellungen erhöhen dagegen Druckzeit und Fehleranfälligkeit. Die sinnvollste Konfiguration ergibt sich aus Funktion, Oberfläche und Stückzahl.
Typische Anwendungen
FDM passt häufig zu frühen Prototypen, Montagehilfen, Ersatzteilen, Elektronikgehäusen und kleinen Serien robuster Kunststoffteile. Für sehr feine Miniaturen oder glatte Sichtflächen kann ein Harzverfahren günstiger sein. Für komplex ineinander verschachtelte Teile ohne separate Stützen kann SLS Vorteile bieten.
SLA, DLP und MSLA
SLA, DLP und MSLA gehören zur Bad-Photopolymerisation. Dabei wird flüssiges, lichtreaktives Harz in einem Behälter selektiv ausgehärtet. Im Markt werden die Begriffe nicht immer einheitlich verwendet. Für diesen Vergleich bezeichnet SLA laserbasierte Systeme, DLP-Systeme mit digitaler Projektion und MSLA-Systeme, die eine flächige Lichtquelle durch eine Maske selektiv freigeben.
Gemeinsamkeiten
Alle drei Verfahren erzeugen Bauteile aus Photopolymerharz. Das Teil entsteht auf einer Bauplattform, während nacheinander definierte Querschnitte belichtet werden. Je nach Modellorientierung und System sind Stützstrukturen nötig. Nach dem Druck verbleibt nicht ausgehärtetes Harz an der Oberfläche, das in einem zum Material freigegebenen Prozess entfernt werden muss.
Harzsysteme werden häufig für feine Konturen, kleine Merkmale und glatte Oberflächen gewählt. Das allein garantiert jedoch weder Maßhaltigkeit noch eine bestimmte Festigkeit. Optik, Kalibrierung, Belichtungsstrategie, Harz, Geometrie und Nachhärtung wirken zusammen.
Unterschiede bei Belichtung und Workflow
Bei laserbasiertem SLA führt ein optisches System einen Laser über den jeweiligen Querschnitt.
DLP nutzt einen digitalen Projektor, dessen Mikrospiegel ein Bild der Schicht projizieren. MSLA belichtet eine Schicht flächig und sperrt das Licht an den nicht zu härtenden Stellen mit einer Maske; häufig übernimmt ein LCD diese Aufgabe. „LCD-Druck“ wird deshalb oft als Bezeichnung für MSLA verwendet, obwohl MSLA grundsätzlich die Maskierung und nicht einen bestimmten Displaytyp beschreibt.
DLP und MSLA können eine Schicht in einem Belichtungsschritt abbilden. Daraus folgt aber nicht automatisch, dass jedes DLP- oder MSLA-Gerät schneller oder genauer arbeitet als jedes SLA-Gerät. Baufläche, Pixel- beziehungsweise Spotgröße, Lichtverteilung, Harz und Mechanik beeinflussen das Ergebnis ebenso.
Harz und Nachbearbeitung
Ein typischer Harz-Workflow umfasst folgende Schritte:
- Das Bauteil nach Herstellerangaben abtropfen lassen und aus dem System entnehmen.
- Flüssige Harzreste mit dem für Material und Anlage freigegebenen Waschmedium entfernen.
- Das Bauteil vollständig trocknen lassen.
- Stützstrukturen in der vom Hersteller empfohlenen Reihenfolge entfernen.
- Falls das Material es verlangt, mit den vorgegebenen Licht- und Temperaturparametern nachhärten.
Waschmedium, Waschdauer, Trocknung und Nachhärtung sind material- und systemabhängig. Isopropanol ist bei manchen Systemen vorgesehen, aber keine universelle Lösung für jedes Harz. Maßgeblich sind das Sicherheitsdatenblatt, die Materialanleitung und die Gerätefreigabe.
Nicht ausgehärtetes Harz und belastete Waschmedien dürfen nicht wie harmlose Haushaltsflüssigkeiten behandelt werden. Haut- und Augenkontakt sind zu vermeiden.
Geeignete Schutzhandschuhe, Augenschutz, Lüftung, Lagerung und Entsorgung richten sich nach dem jeweiligen Sicherheitsdatenblatt und den örtlichen Vorschriften. Auch bereits gedruckte, aber noch ungewaschene Teile gelten im Handling als harzbelastet.
Oberfläche und Anwendungen
Harzverfahren passen häufig zu Miniaturen, Dentalmodellen, Schmuckmustern, Formeinsätzen und Sichtprototypen mit feinen Details. Für ein funktionales Endteil muss jedoch die konkrete Harzrezeptur zu Belastung, Temperatur und Umgebung passen. „Resin“ beschreibt eine Werkstoffgruppe, nicht eine einheitliche Eigenschaft.
SLS und Pulverbettverfahren
Beim selektiven Lasersintern von Kunststoffen verteilt die Anlage eine dünne Pulverschicht. Ein Laser führt Energie in den Bauteilquerschnitt ein und verbindet die Partikel. Danach wird eine neue Schicht aufgetragen. Dieser Ablauf wiederholt sich, bis der Baujob abgeschlossen ist.
Häufig werden Polyamidpulver eingesetzt, zum Beispiel PA 12 oder PA 11. Es gibt außerdem gefüllte oder flexible Werkstoffe. Welche Kennwerte erreichbar sind, hängt vom freigegebenen Material, der Maschine und den Prozessparametern ab.
Stärken
Das nicht verfestigte Pulver umgibt die Bauteile während des Drucks und stützt sie mechanisch. Polymer-SLS benötigt daher in der Regel keine separat erzeugten Stützstrukturen. Das erleichtert komplexe Geometrien, Hinterschneidungen und das Verschachteln mehrerer Teile im Bauraum.
SLS wird oft für funktionale Prototypen, belastbare Kunststoffteile, kundenspezifische Produkte und Kleinserien eingesetzt. Die Wirtschaftlichkeit hängt stark von Bauraumauslastung, Abkühlzeit, Materialmanagement und Nacharbeit ab.
Grenzen und Nachbearbeitung
Nach dem Druck ist der Auftrag nicht sofort fertig. Der Bauraum muss nach den Vorgaben des Systems abkühlen. Anschließend wird der Pulverkuchen in einer dafür vorgesehenen Station geöffnet, die Teile werden entnommen und loses Pulver wird abgesiebt oder abgesaugt. Bürsten und ein freigegebener Strahlprozess können verbleibendes Pulver beziehungsweise eine verfestigte Oberflächenschicht entfernen.
Unverfestigtes Pulver lässt sich bei vielen Systemen teilweise wiederverwenden. Es wird dann mit Frischpulver in einem vorgegebenen Verhältnis gemischt. Diese sogenannte Refresh Rate ist nicht universell: Sie hängt von Maschine, Material und Herstellerfreigabe ab. Pulver darf deshalb nicht allein aufgrund seines Aussehens erneut eingesetzt oder zwischen Materialsystemen vermischt werden.
Pulverhandling gehört in die dafür ausgelegte Arbeitsumgebung. Persönliche Schutzausrüstung, Absaugung, Erdung, Reinigung und Entsorgung müssen den Geräteunterlagen, dem Sicherheitsdatenblatt und der betrieblichen Gefährdungsbeurteilung folgen. Das gilt besonders für feine oder reaktive Pulver.
Metallische additive Fertigung kurz eingeordnet
Metallischer 3D-Druck ist keine einzelne Technik. Zu den Verfahren gehören unter anderem Metall-Pulverbettfusion, Binder Jetting und Directed Energy Deposition. Sie unterscheiden sich grundlegend bei Ausgangsmaterial, Energieeintrag und Nachbearbeitung.
Bei der Metall-Pulverbettfusion beginnt der Arbeitsablauf typischerweise mit Bauteilorientierung, Maschinen- und Parameterwahl sowie der Planung von Stützstrukturen. Nach der softwareseitigen Prüfung wird die Baujobdatei an die Anlage übergeben.
Nach dem Aufbau folgen je nach Werkstoff und Anwendung Abkühlung, Entpulvern, Trennen von der Bauplatte, Entfernen von Stützen, Wärmebehandlung, spanende Nacharbeit und Prüfung.
Dieser Ablauf ist nur eine allgemeine Einordnung. Metallpulver, Schutzgas, hohe Energieeinträge und heiße Bauteile bringen anlagen- und werkstoffspezifische Gefahren mit sich. Betrieb, Pulverhandling und Nacharbeit gehören in qualifizierte industrielle Prozesse nach Herstellerdokumentation, Sicherheitsdatenblatt und betrieblicher Gefährdungsbeurteilung.
3D-Druckverfahren im direkten Vergleich
- Ausgangsmaterial: FDM verarbeitet thermoplastisches Filament, Harzverfahren flüssiges Photopolymer und Polymer-SLS Kunststoffpulver.
- Schichtbildung: Bei FDM entstehen extrudierte Materialbahnen. SLA, DLP und MSLA härten Harz selektiv mit Licht. SLS verbindet Pulverpartikel mit einem Laser.
- Oberfläche: FDM zeigt meist erkennbare Schichtlinien. Harzverfahren liefern häufig glatte, detailreiche Flächen. SLS-Oberflächen sind typischerweise leicht körnig.
- Detailgrad: Er hängt bei FDM besonders von Düse und Einstellungen ab, bei Harzverfahren vom gesamten optischen und materiellen System und bei SLS von Geometrie, Material und Anlage.
- Stützstrukturen: FDM benötigt sie oft bei Überhängen. Bei Harzverfahren sind sie je nach Ausrichtung und System häufig nötig. Polymer-SLS kommt meist ohne separat erzeugte Stützen aus.
- Nachbearbeitung: FDM-Teile werden bei Bedarf von Stützen befreit und geschliffen. Harzteile müssen gewaschen, getrocknet, von Stützen befreit und materialabhängig nachgehärtet werden. SLS-Teile müssen abkühlen, entpulvert und meist gestrahlt werden.
- Bauteilgröße: Bei allen Verfahren setzt der jeweilige Bauraum die Grenze. Zusätzlich beeinflussen Mechanik, Optik oder Pulvermanagement die praktisch sinnvolle Größe.
- Serienfähigkeit: FDM eignet sich für kleine Serien und skalierbare Druckerfarmen. Harzsysteme können viele kleine Teile pro Baujob belichten. SLS nutzt den dreidimensionalen Bauraum für verschachtelte Kleinserien.
- Kostenstruktur: FDM wird durch Filament, Maschinenlaufzeit und Bedienung geprägt. Bei Harzverfahren kommen Waschmedien, Nachhärtung und Verbrauchsteile hinzu. Bei SLS zählen außerdem Anlage, Pulver-Refresh, Abkühlung und Entpulvern.
- Handling: FDM ist häufig weniger aufwendig, erfordert aber weiterhin die Werkstoff- und Gerätehinweise. Harz und Pulver verlangen kontrollierte Arbeitsabläufe und passende Schutzausrüstung.
Der Vergleich beschreibt typische Tendenzen, keine Leistungszusage. Zwei Maschinen aus derselben Prozessfamilie können sich bei Materialfreigabe, Bauraum, Geschwindigkeit, Qualität und Arbeitsaufwand deutlich unterscheiden.
Welches Verfahren passt zu welchem Bauteil?
Einfacher Prototyp
Für Form- und Einbauprüfungen ist FDM häufig der pragmatische Startpunkt. Das Material ist gut verfügbar, Änderungen lassen sich schnell umsetzen und die Oberfläche muss für diesen Zweck oft nicht makellos sein.
Funktionales Gehäuse
FDM kann für Gehäuse sinnvoll sein, wenn Werkstoff, Wandaufbau und Druckorientierung zur mechanischen und thermischen Belastung passen. SLS ist interessant, wenn komplexe Geometrien, gleichmäßigere Eigenschaften oder eine stützenfreie Fertigung im Vordergrund stehen.
Miniatur oder Figur
SLA, DLP oder MSLA bieten sich für feine Konturen und glatte Sichtflächen an. Die Nachreinigung und gegebenenfalls die Nachhärtung gehören jedoch fest in Zeit- und Kostenplanung.
Kleinserie
FDM eignet sich für kleine Stückzahlen, wenn mehrere Maschinen parallel laufen oder die Teile wenig Nacharbeit benötigen. SLS kann durch das Verschachteln vieler Teile im Bauraum überzeugen. Harzsysteme können bei kleinen, detailreichen Teilen eine hohe Stückzahl pro Baujob ermöglichen. Entscheidend ist der vollständige Workflow, nicht nur die Druckzeit.
Komplexe Geometrie
Für innenliegende Kanäle, bewegliche Baugruppen oder starke Hinterschneidungen kann SLS Vorteile haben, weil keine separaten Stützen erzeugt werden. Eingeschlossenes Pulver muss sich allerdings aus Hohlräumen zuverlässig entfernen lassen.
Hochbelastetes Metallteil
Metallische additive Fertigung kommt infrage, wenn Werkstoff, Geometrie und Bauteilfunktion den industriellen Aufwand rechtfertigen. Auslegung, Prozessqualifizierung, Nacharbeit und Prüfung gehören dabei zusammen. Für eine reine Formstudie ist ein Kunststoffprototyp oft wirtschaftlicher.
Welche Kostenpositionen entstehen?
Ein belastbarer Vergleich berücksichtigt mehr als den Einkaufspreis des Materials.
- Material: Filament, Harz oder Pulver sowie nicht nutzbare Restmengen.
- Maschinenzeit: Abschreibung oder Nutzungskosten über die tatsächliche Belegungszeit.
- Energie: Drucker, Heizung, Peripherie, Wasch- und Nachhärtegeräte oder Nachbearbeitungsstationen.
- Nachbearbeitung: Stützen entfernen, waschen, trocknen, nachhärten, entpulvern, strahlen oder schleifen.
- Ausschuss: Fehlstarts, beschädigte Teile und Wiederholungsdrucke.
- Arbeitszeit: Vorbereitung, Überwachung, Reinigung, Qualitätsprüfung und Verpackung.
- Wartung: Verschleißteile, Filter, Düsen, Tanks, optische Komponenten und Service.
- Verbrauchsmaterial: Handschuhe, Waschmedien, Tücher, Strahlmittel und Schutzverpackung.
Gerade bei Harz- und Pulversystemen kann die Nachbearbeitung einen erheblichen Anteil der Arbeitszeit ausmachen. Bei FDM ist dagegen die lange Maschinenbelegung häufig ein wichtiger Kostentreiber. Eine Kalkulation sollte die realen Schritte im eigenen Betrieb abbilden.
Was TelenetPros Rechner derzeit abbildet
Der TelenetPro 3D-Druck-Kostenrechner ist auf einen dokumentierten FDM-Verkäufer-Workflow ausgerichtet. Er erfasst unter anderem Materialverbrauch, Druckdauer, Maschinenkosten, Energie, Arbeitszeit und Gebühren. Damit lässt sich ein FDM-Auftrag nachvollziehbar kalkulieren.
Für SLA, DLP, MSLA, SLS oder metallische additive Fertigung reicht dieses Modell nicht ohne Anpassung. Dort können Waschmedien, Nachhärtung, Pulver-Refresh, Abkühlung, Entpulvern, industrielle Anlagenkosten oder qualifizierte Nacharbeit eine andere Kostenlogik erfordern. Solche Verfahren sollten nur mit einem dafür passenden Prozessmodell gerechnet werden.
Fazit
Das passende 3D-Druckverfahren ergibt sich aus Bauteil, Werkstoff, Oberfläche, Stückzahl und vollständigem Arbeitsablauf. FDM ist häufig der zugängliche Weg für Prototypen und funktionale Kunststoffteile.
SLA, DLP und MSLA spielen ihre Stärken bei feinen Details und glatten Oberflächen aus, verlangen aber einen kontrollierten Harz-Workflow. Polymer-SLS ermöglicht komplexe, stützenfreie Geometrien, benötigt dafür professionelles Pulvermanagement und Entpulvern. Metallische Verfahren sind industrielle Fertigungsprozesse mit eigener Qualifizierung und Sicherheitsorganisation.