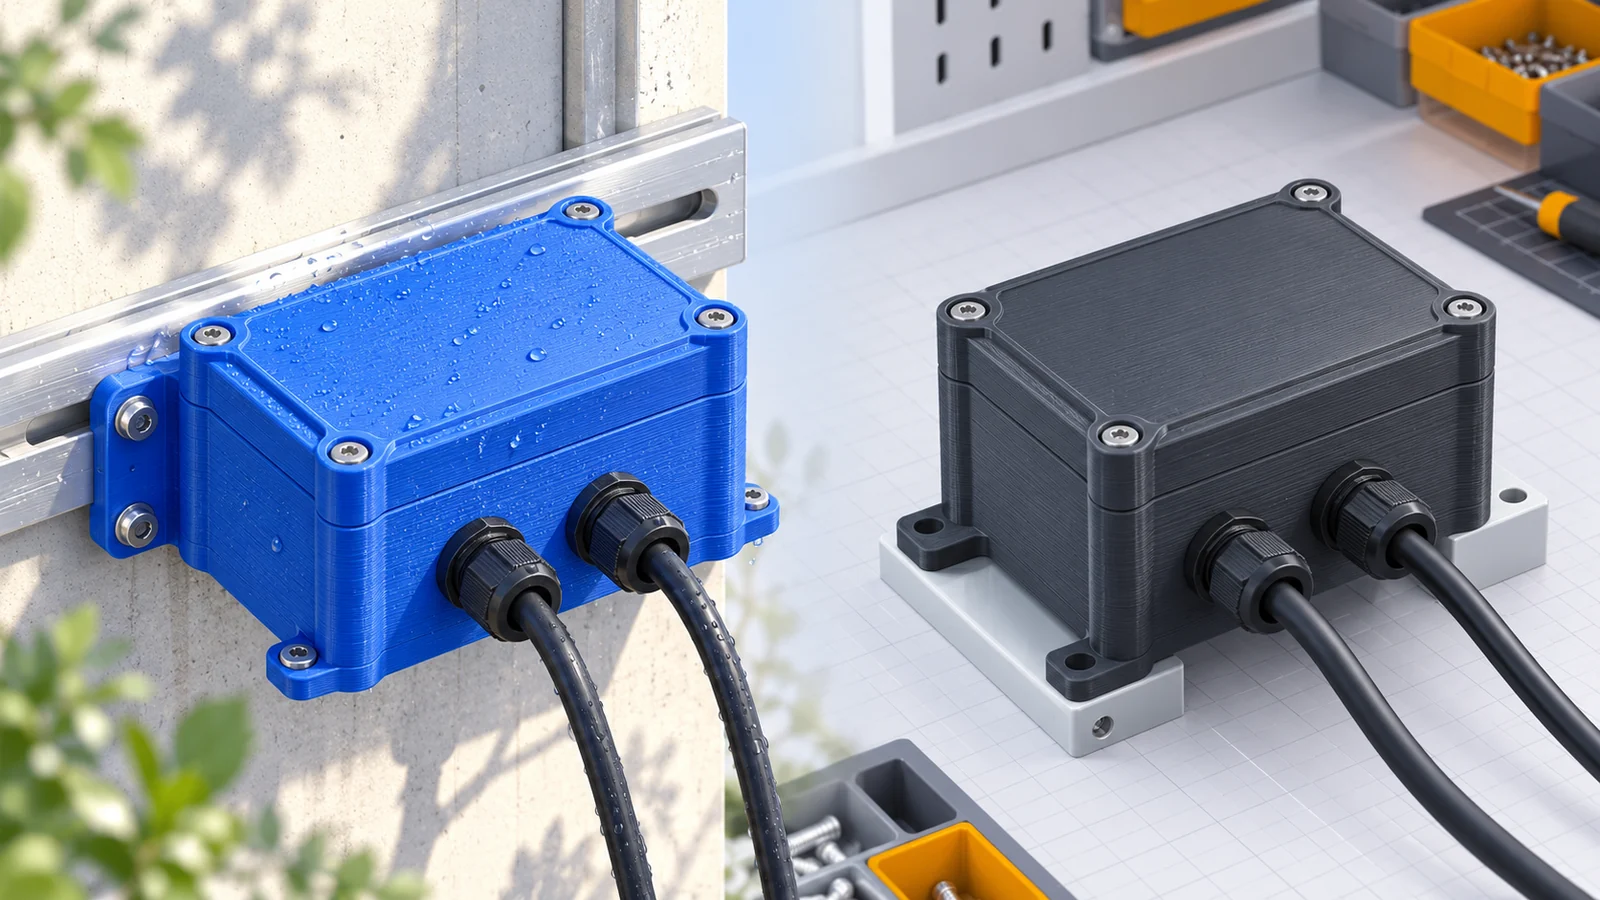
ASA und ABS gehören zu den verbreiteten technischen Filamenten für funktionale FDM-Bauteile. Beide können für robuste Gehäuse, Halterungen und Prototypen infrage kommen. Beim direkten Vergleich entscheidet jedoch selten eine einzelne Materialeigenschaft.
Für Bauteile im Außenbereich spricht häufig mehr für ASA. ABS kann bei kontrollierter UV-Belastung, vorhandenen Druckprofilen oder bestimmten Materialvarianten weiterhin sinnvoll sein. Wärme, Schlagbelastung, Geometrie, Druckumgebung und Nachbearbeitung müssen immer zusammen betrachtet werden.
Dieser Vergleich hilft bei der Entscheidung zwischen ASA oder ABS. Die grundlegenden Materialbeschreibungen stehen auf den separaten TelenetPro-Seiten zu ASA und ABS.
ASA und ABS im Schnellvergleich
- Materialfamilie: ASA und ABS sind technische, styrolbasierte Thermoplaste.
- Außeneinsatz: ASA ist häufig die passendere Ausgangswahl. ABS braucht eine passende Materialfreigabe oder Schutz vor längerer UV-Belastung.
- UV- und Wetterbeständigkeit: ASA ist typischerweise beständiger als Standard-ABS. Längere UV-Einwirkung kann bei ABS Farbe und Eigenschaften beeinträchtigen.
- Wärmebeständigkeit: Beide Materialfamilien sind in Varianten für wärmebeanspruchte Funktionsteile erhältlich.
- Schlagverhalten: Für beide gibt es zähe Varianten; das konkrete Datenblatt und die Druckrichtung entscheiden.
- Warping: Beide können sich deutlich verziehen. ABS ist häufig stärker betroffen, doch auch ASA verlangt einen kontrollierten Prozess.
- Druckumgebung: Ein warmer, zugluftarmer Bauraum ist besonders bei größeren Teilen sinnvoll.
- Oberfläche: Glanz, Struktur und Schichtbild hängen bei beiden von Sorte, Farbe und Druckprofil ab.
- Nachbearbeitung: Schleifen und bei geeigneten Sorten Acetonbearbeitung sind bei beiden möglich.
- Typische Anwendungen: ASA passt häufig zu wetterbeanspruchten Außenteilen; ABS zu innenliegenden Funktionsteilen und Prototypen.
- Kostenwirkung: Bei beiden zählen Materialpreis, Einrichtung, Heizaufwand, Nacharbeit und Ausschuss.
Der Schnellvergleich zeigt typische Tendenzen. Sie ersetzt kein Datenblatt für die konkrete Filamentsorte. Selbst zwei ASA-Spulen können sich bei Wärmeformbeständigkeit, Schlagzähigkeit, Schrumpfung und Druckverhalten merklich unterscheiden.
Was haben ASA und ABS gemeinsam?
Beide Materialien werden für technische FDM-Bauteile eingesetzt. Sie sind für Anwendungen interessant, bei denen gewöhnliches PLA bei Wärme, mechanischer Beanspruchung oder langfristiger Nutzung nicht ausreicht.
ASA und ABS reagieren beim Abkühlen mit Schrumpfung. Kühlt ein Bauteil an den Kanten oder in oberen Schichten zu schnell ab, können innere Spannungen entstehen. Typische Folgen sind angehobene Ecken, verzogene Flächen oder eine geschwächte Verbindung zwischen den Schichten.
Deshalb profitieren beide Filamente von einer stabilen Druckumgebung. Das gilt besonders für große Teile, lange gerade Kanten und Geometrien mit deutlichen Unterschieden in der Wandstärke.
Auch die Nachbearbeitung ähnelt sich. Viele Sorten lassen sich schleifen, bohren oder spanend bearbeiten. Aceton kann bei geeigneten ASA- und ABS-Formulierungen zum Kleben oder Glätten eingesetzt werden. Ein solcher Prozess verändert jedoch möglicherweise Details, Maße und Oberflächen. Er sollte nur nach den Sicherheitsangaben für Material und Lösemittel durchgeführt werden.
Die wichtigsten Unterschiede
UV- und Wetterbeständigkeit
Der deutlichste Unterschied zwischen ASA vs. ABS liegt im Verhalten bei längerer Sonnen- und Witterungseinwirkung.
ASA wird von Herstellern gezielt als witterungs- und UV-beständiger Werkstoff angeboten. Es ist deshalb häufig die sinnvollere Ausgangswahl für Außengehäuse, Halterungen, Abdeckungen oder andere Bauteile, die regelmäßig Sonnenlicht und Regen ausgesetzt sind.
Standard-ABS ist für eine dauerhafte UV-Exposition meist weniger geeignet. Langfristige Sonneneinstrahlung kann bei ABS unter anderem Aussehen und Materialeigenschaften beeinträchtigen. Farbe, Additive, Oberflächenbeschichtung und die konkrete Formulierung beeinflussen das Ergebnis.
Auch bei ASA ist „UV-beständig“ keine Garantie für eine bestimmte Lebensdauer. Bauteildesign, Druckorientierung, Farbe, mechanische Last, Temperaturwechsel und die konkrete Materialqualität bleiben relevant. Für ein verkauftes Außenprodukt sollte die Belastung am fertigen Druckteil geprüft werden.
Wärmebeständigkeit
ASA und ABS sind in vielen technischen Varianten wärmebeständiger als Standard-PLA. Daraus lässt sich allerdings kein allgemeiner Sieger ableiten.
Technische Datenblätter zeigen, dass Wärmeformbeständigkeit und Erweichungsverhalten von der konkreten Rezeptur und dem Prüfverfahren abhängen. Selbst Werte, die nach derselben Norm ermittelt wurden, gelten nicht automatisch für jedes gedruckte Bauteil.
Druckorientierung, Wandstärke, Füllstruktur und Prozessqualität beeinflussen die reale Belastbarkeit zusätzlich. Ein Datenblattwert des Rohmaterials ist deshalb keine pauschale zulässige Einsatztemperatur für ein fertiges Teil.
Wenn Wärme der entscheidende Faktor ist, sollten ASA und ABS auf Basis konkreter Filamentdaten verglichen werden. Für dauerhaft hohe Temperaturen oder sicherheitsrelevante Anwendungen kann eine andere technische Materialklasse erforderlich sein.
Schlagzähigkeit und Bauteilverhalten
ABS wird häufig für zähe Funktionsteile und Prototypen verwendet. Auch ASA ist in schlagzähen Varianten erhältlich und wird für technische Endanwendungen angeboten.
Welche Sorte einen Stoß besser verträgt, lässt sich nicht allein aus den Bezeichnungen ASA und ABS ableiten. Herstellerdaten unterscheiden sich nach Rezeptur, Prüfkörper, Druckrichtung und Prüfverfahren. Ein in XY-Richtung belastbarer Prüfkörper kann sich außerdem anders verhalten als ein Teil, das hauptsächlich zwischen den Schichten belastet wird.
Für Schnappverbindungen, Clips, Halterungen oder stoßgefährdete Bauteile sollte deshalb ein Muster in der vorgesehenen Druckorientierung getestet werden. Die Bauteilgeometrie kann dabei wichtiger sein als ein kleiner Unterschied zwischen zwei Datenblattwerten.
Oberfläche und Nachbearbeitung
Beide Filamente können saubere technische Oberflächen liefern. Glanz, Struktur und sichtbare Schichtlinien hängen jedoch von Sorte, Farbe, Düsendurchmesser, Schichthöhe und Drucktemperatur ab.
ASA wird häufig mit einer eher gleichmäßigen, technischen Oberfläche angeboten. ABS ist ebenfalls in vielen Oberflächenvarianten erhältlich. Eine pauschale Aussage wie „ASA sieht hochwertiger aus“ ist daher nicht belastbar.
Schleifen und mechanische Bearbeitung sind bei beiden Materialien möglich. Manche ASA- und ABS-Sorten lassen sich außerdem mit Aceton kleben oder glätten. Eine chemische Glättung kann Schichtlinien reduzieren, aber auch scharfe Kanten, Passungen und kleine Details verändern.
Für Verkaufsteile gehören die zusätzliche Arbeitszeit, mögliche Ausschussteile und eine erneute Maßkontrolle in die Planung.
Welches Material ist leichter zu drucken?
ASA wird teilweise als leichter druckbare Weiterentwicklung von ABS beschrieben. Bei vergleichbaren Standardsorten kann ASA weniger zum Warping neigen als ABS. Das bedeutet jedoch nicht, dass ASA auf jedem offenen Drucker zuverlässig funktioniert.
Drucker, Materialformulierung, Bauteilgröße und Umgebung entscheiden darüber, welches Filament im eigenen Prozess einfacher ist. Ein bereits abgestimmtes ABS-Profil kann zuverlässiger sein als eine unbekannte ASA-Sorte – und umgekehrt.
Gehäuse und Bauraumtemperatur
Ein geschlossener oder anderweitig kontrollierter Bauraum reduziert schnelle Temperaturänderungen. Das hilft bei beiden Materialien, besonders bei größeren und maßkritischen Bauteilen.
Ein Gehäuse ist jedoch keine universelle Lösung. Druckerkomponenten müssen für die entstehende Umgebungstemperatur geeignet sein. Außerdem beseitigt ein geschlossenes Gehäuse nicht automatisch die beim Drucken entstehenden Emissionen.
Die passende Bauraumführung richtet sich nach Drucker, Filament und Herstellerprofil. Zugluft direkt am Bauteil sollte vermieden werden, weil sie die Abkühlung ungleichmäßig machen kann.
Warping und Schichthaftung
Warping entsteht, wenn sich das Material beim Abkühlen zusammenzieht und die dabei entstehenden Kräfte die Haftung an der Druckfläche oder zwischen den Schichten übersteigen.
Große Grundflächen, scharfe Ecken und lange gerade Wände erhöhen das Risiko. Eine gleichmäßige Umgebung, eine passende erste Schicht und eine geeignete Bauteilorientierung können helfen. Brim oder konstruktive Anpassungen sind weitere mögliche Maßnahmen.
Zu hohe Kühlung kann die Schichthaftung verschlechtern. Vollständig deaktivierte Kühlung ist aber ebenfalls keine allgemeine Regel: Kleine Details, Brücken oder materialspezifische Profile können eine begrenzte Kühlung verlangen.
Druckoberfläche und Kühlung
Welche Druckoberfläche geeignet ist, hängt vom Drucker und der Filamentsorte ab. Eine gute Haftung während des Drucks muss mit einer sicheren Ablösung nach dem Abkühlen vereinbar sein. Manche Oberflächen benötigen deshalb ein vom Hersteller empfohlenes Trenn- oder Haftmittel.
Düsen-, Bett- und Lüfterwerte sollten aus dem Profil des Filamentherstellers übernommen und mit einem kleinen Testteil geprüft werden. Ein universelles Temperaturrezept für ASA oder ABS wäre zu ungenau.
Emissionen, Lüftung und sichere Verarbeitung
Beim FDM-Druck können ultrafeine Partikel und flüchtige organische Verbindungen entstehen. Zusammensetzung und Menge hängen unter anderem von Filament, Farbe, Drucktemperatur, Drucker und Prozessführung ab. ABS- und ASA-Produkte können dabei styrolhaltige Emissionen erzeugen.
Geruch ist kein zuverlässiger Sicherheitsindikator. Ein Filament mit geringerem Geruch ist nicht automatisch emissionsfrei. Auch ein geschlossenes Gehäuse verhindert keine Exposition, wenn die Luft beim Öffnen ungefiltert in den Raum gelangt.
Die richtige Schutzmaßnahme lässt sich nicht als einfache Lüftungsregel für jeden Raum formulieren. Maßgeblich sind die Sicherheitsdatenblätter des Filaments, die Herstellerangaben des Druckers, die Zahl und Laufzeit der Maschinen sowie die tatsächliche Nutzung des Raums.
In gewerblichen oder gemeinsam genutzten Arbeitsbereichen sollte die Emissionskontrolle Teil der Gefährdungsbeurteilung sein. Technische Maßnahmen wie eine geeignete Erfassung oder gefilterte beziehungsweise nach außen geführte Abluft müssen zur konkreten Anlage passen.
Bei Aceton oder anderen Nachbearbeitungsmitteln gelten zusätzlich deren Sicherheitsdatenblatt, Brandschutzvorgaben und Anforderungen an Lagerung und Entsorgung.
ASA oder ABS nach Einsatzzweck
Außengehäuse
Für ein dauerhaft der Sonne ausgesetztes Gehäuse ist ASA meist die naheliegendere Ausgangswahl. Seine gegenüber Standard-ABS bessere UV- und Witterungsbeständigkeit reduziert einen wesentlichen Materialnachteil.
Das fertige Teil muss trotzdem zur Belastung passen. Wasseransammlungen, Dichtflächen, Schraubpunkte, Temperaturwechsel und mechanische Kräfte werden durch die Materialbezeichnung allein nicht gelöst.
Werkstatt und Innenraum
Für Vorrichtungen, Abdeckungen oder Halterungen in Innenräumen können beide Materialien passen. Wenn bereits ein wiederholbares ABS-Profil vorhanden ist und UV-Belastung keine Rolle spielt, besteht nicht automatisch ein Grund zum Wechsel.
ASA kann sinnvoll sein, wenn mit derselben Materialfamilie später auch Außenanwendungen abgedeckt werden sollen oder die verwendete Sorte im eigenen Druckprozess weniger Verzug zeigt.
Fahrzeugnahe Anwendungen
„Fahrzeugnah“ kann Außenverkleidung, Innenraum, Kofferraum oder einen Bereich in der Nähe heißer Komponenten bedeuten. Diese Einsatzorte stellen sehr unterschiedliche Anforderungen.
Für sonnenexponierte, nicht sicherheitsrelevante Bauteile kann ASA ein Kandidat sein. Für innenliegende Funktionsprototypen kann auch ABS passen. Vor einer Nutzung müssen Spitzentemperatur, UV-Einwirkung, Chemikalienkontakt, Vibration und mögliche gesetzliche Anforderungen geprüft werden.
Weder ASA noch ABS sollte allein aufgrund einer allgemeinen Temperaturangabe für sicherheitsrelevante Fahrzeugteile freigegeben werden.
Funktionale Prototypen
Bei einem Funktionsprototyp sollte das Material die relevante Eigenschaft des späteren Produkts möglichst gut abbilden. Geht es um UV-Einwirkung, spricht mehr für ASA. Geht es um eine bekannte ABS-Serienanwendung oder einen bereits validierten ABS-Prozess, kann ABS aussagekräftiger sein.
Für reine Form- und Montageprüfungen kann ein leichter druckbares Material wirtschaftlicher sein, sofern seine abweichenden Eigenschaften das Testergebnis nicht verfälschen.
Kleinserien
Bei Kleinserien zählt nicht nur der Spulenpreis, sondern die Wiederholbarkeit. Ein etwas teureres Filament kann wirtschaftlicher sein, wenn damit weniger Teile durch Warping, Schichttrennung oder Maßabweichungen ausfallen.
Vor Serienbeginn empfiehlt sich eine kleine Mustercharge. Dabei sollten Druckzeit, Ausschuss, Nacharbeit und Maßhaltigkeit dokumentiert werden. Ein gutes Einzelteil beweist noch keinen stabilen Serienprozess.
Wie die Materialwahl die Stückkosten beeinflusst
Beim Kostenvergleich von ASA und ABS gehören mindestens diese Positionen in die Rechnung:
- tatsächlicher Filamentpreis pro Kilogramm,
- Materialverbrauch einschließlich Stützen und Randstrukturen,
- Maschinenzeit und Aufheizzeit,
- Energiebedarf von Drucker und Bauraum,
- Fehlversuche durch Warping oder Haftungsprobleme,
- manuelle Vorbereitung und Qualitätskontrolle,
- Schleifen, Kleben oder andere Nachbearbeitung,
- Ausschuss nach Maß- oder Oberflächenprüfung.
ABS ist nicht automatisch die günstigere Lösung, nur weil eine einzelne Spule weniger kostet. ASA ist ebenfalls nicht automatisch wirtschaftlicher, nur weil es bei manchen Setups weniger verzieht.
Für Verkäufer zählt der vollständige Prozess. Der Leitfaden 3D-Drucke verkaufen erklärt, wie Material, Maschinenzeit, Arbeitszeit und Ausschuss in eine Auftragskalkulation gehören.
Wenn du ASA und ABS für denselben Auftrag vergleichen möchtest, kannst du Materialpreis, Druckzeit und Ausschussrisiko als getrennte Szenarien im TelenetPro 3D-Druck-Kostenrechner gegenüberstellen.
Entscheidungsmatrix
- Dauerhafte UV- und Wetterbelastung: Zuerst ASA prüfen, weil es gezielt für witterungsbeständige Anwendungen angeboten wird.
- Innenliegendes Funktionsteil: ASA und ABS anhand von Datenblatt, vorhandenem Profil und Bauteilanforderung vergleichen.
- Niedriger Stückpreis: Den stabileren Gesamtprozess wählen, weil der Filamentpreis Ausschuss und Arbeitszeit nicht abbildet.
- Chemische Oberflächenglättung: Eine dafür freigegebene ASA- oder ABS-Sorte prüfen; Maße und Sicherheit berücksichtigen.
- Geringes Warping: Konkrete Filamentsorte und Drucksetup vergleichen. ASA kann Vorteile haben, bleibt aber verzugsanfällig.
- Bestehendes, validiertes ABS-Profil: ABS als Referenz behalten, wenn der stabile Prozess wirtschaftlicher als ein Materialwechsel ist.
- Außenteil mit bestehendem ASA-Profil: ASA zuerst prüfen, weil UV-Eignung und vorhandene Prozessdaten zusammenpassen.
- Hohe Schlagbelastung: Herstellerdaten und einen Bauteiltest heranziehen; die Materialbezeichnung allein bestimmt das Ergebnis nicht.
- Hohe Wärmebelastung: Konkrete HDT- beziehungsweise Vicat-Daten und einen Anwendungstest prüfen.
Wann weder ASA noch ABS passt
Für einfache Prototypen ohne hohe Wärmebelastung kann PLA leichter und günstiger zu verarbeiten sein.
PETG kann eine Alternative sein, wenn gute Schichthaftung, geringeres Warping und eine unkompliziertere Verarbeitung wichtiger sind als die spezifischen Vorteile von ASA oder ABS.
Für flexible Puffer oder Griffe ist TPU geeigneter. Bei deutlich höheren Temperaturen, starker Chemikalienbelastung oder besonderen mechanischen Anforderungen können Polycarbonat, Polyamid oder spezialisierte Compounds erforderlich sein.
Die Materialwahl sollte sich deshalb vom Bauteil ableiten – nicht davon, welches Filament allgemein als „besser“ gilt.
Fazit
Für Außenteile mit regelmäßiger UV- und Wetterbelastung ist ASA meist die bessere Ausgangswahl. ABS bleibt für funktionale Innenraumteile, Prototypen und bereits validierte Produktionsprozesse relevant.
Bei Wärme- und Schlagbelastung gibt es keinen universellen Gewinner. Hier entscheiden die konkrete Filamentsorte, Druckorientierung, Geometrie und Herstellerdaten.
Auch bei der Druckbarkeit ist das Ergebnis vom Setup abhängig. ASA kann gegenüber klassischem ABS weniger verziehen, benötigt aber weiterhin einen kontrollierten Prozess. Für eine wirtschaftliche Entscheidung sollten Materialpreis, Fehldrucke, Maschinenzeit, Energie und Nacharbeit gemeinsam verglichen werden.