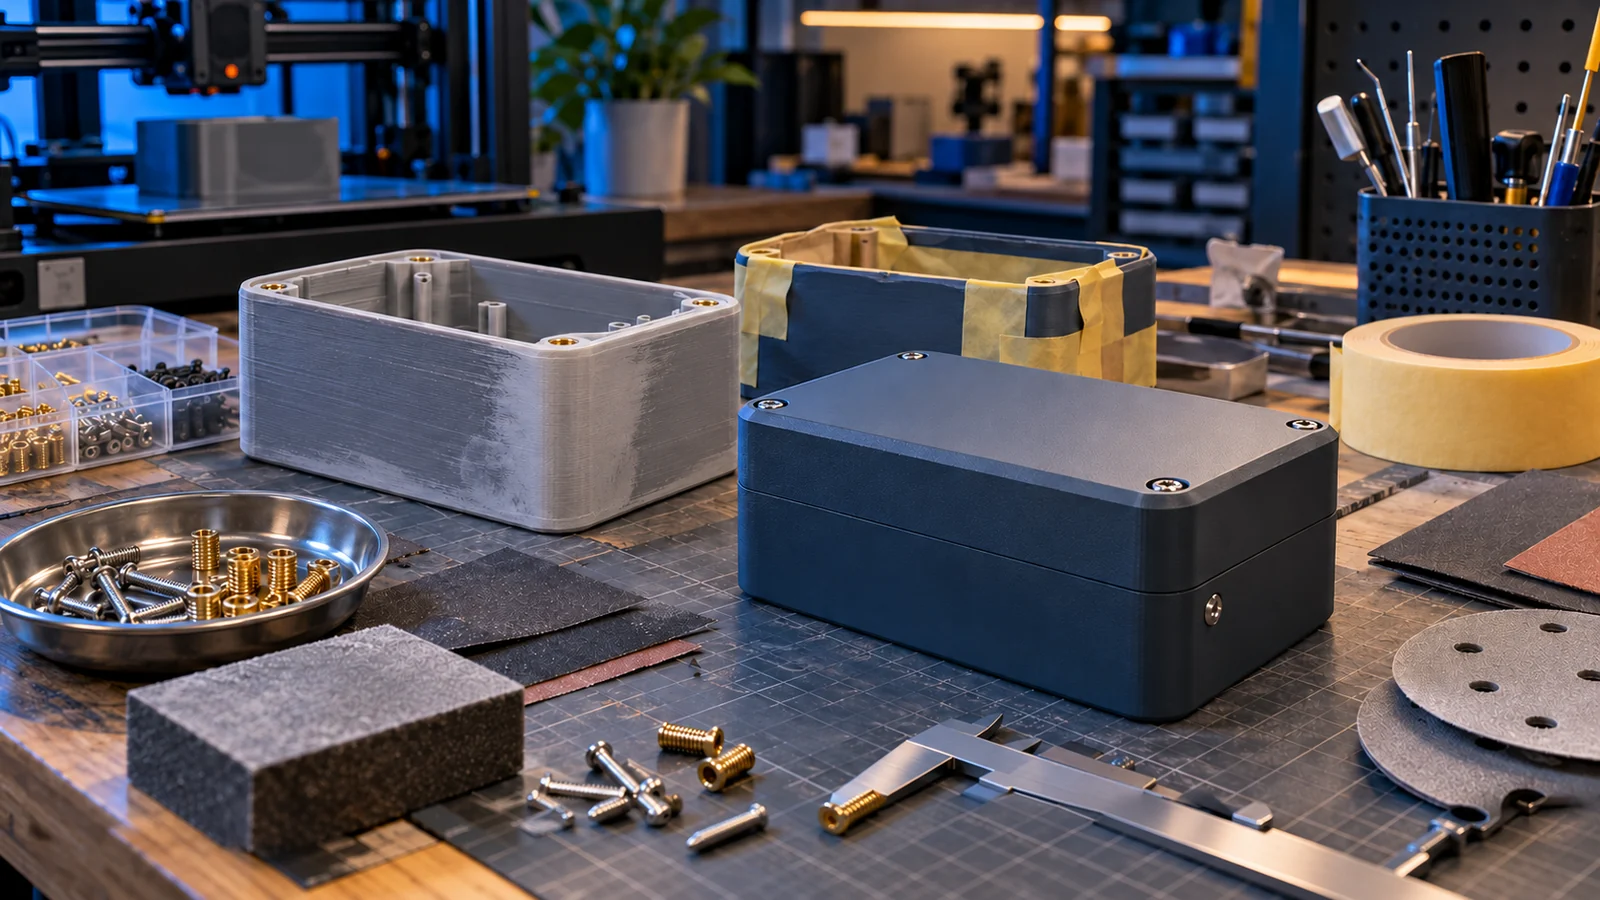
Ein Bauteil ist nicht automatisch fertig, sobald der Drucker die letzte Schicht abgelegt hat. Stützstrukturen müssen entfernt, sichtbare Übergänge geglättet oder Einzelteile montiert werden. Bei funktionalen Teilen kommen möglicherweise Gewindeeinsätze, Schrauben oder Passungen hinzu.
Welche Nachbearbeitung sinnvoll ist, hängt vom Material, vom Druckverfahren und vom späteren Einsatz ab. Ein Gehäuse für einen Kundenauftrag braucht meist eine andere Oberfläche als eine unsichtbare Halterung in der Werkstatt.
Dieser Leitfaden zeigt einen nachvollziehbaren Ablauf: vom Rohteil über Schleifen und Lackieren bis zur Montage und Qualitätskontrolle. Als Beispiel dient ein kleines, sichtbares Elektronikgehäuse mit Deckel, Schraubverbindungen und einer lackierten Außenseite.
Wer noch am Anfang steht, findet im Beitrag 3D-Druck für Anfänger eine Einführung in Druckablauf, Materialien und Slicer.
Welches Ergebnis soll die Nachbearbeitung erreichen?
Definiere zuerst, was sich durch die Nachbearbeitung verbessern soll. Sonst entstehen schnell mehrere Arbeitsschritte, die Zeit und Material kosten, aber für das Bauteil keinen messbaren Nutzen bringen.
Typische Ziele sind:
- Stützen, Brims und Grate sauber entfernen
- sichtbare Schichtlinien reduzieren
- kleine Oberflächenfehler ausgleichen
- eine Oberfläche für Grundierung oder Lack vorbereiten
- Bohrungen, Passungen und Kontaktflächen kontrollieren
- mehrere Teile dauerhaft oder lösbar verbinden
- Gewindeeinsätze, Muttern oder andere Verbindungselemente montieren
- ein verkaufsfähiges Erscheinungsbild erreichen
Bei unserem Beispielgehäuse stehen drei Ziele im Vordergrund: eine gleichmäßige sichtbare Oberfläche, ein sauber sitzender Deckel und belastbare Schraubpunkte.
Eine Werkstatthalterung müsste eventuell nur entgratet und auf Maß geprüft werden. Vollständiges Schleifen und Lackieren wäre dort häufig unnötig. Für ein sichtbares Kundenteil kann derselbe Aufwand dagegen Teil der erwarteten Produktqualität sein.
Nachbearbeitung sollte deshalb bereits bei Konstruktion und Kalkulation berücksichtigt werden. Die Wahl des 3D-Druckverfahrens, die Orientierung im Bauraum und die Position der Stützstrukturen beeinflussen, wie viel Arbeit später anfällt.
Sicherheit und Materialverträglichkeit
Beim Nachbearbeiten entstehen je nach Methode scharfe Bruchkanten, Schleifstaub, Dämpfe oder Kontakt mit Lacken, Klebstoffen und Reinigungsmitteln. Eine einzige Sicherheitsanweisung für alle Materialien und Produkte wäre daher ungeeignet.
Prüfe vor Beginn:
- welches Filament oder Harz verarbeitet wurde
- welche Werkzeuge und Verbrauchsmittel eingesetzt werden
- welche Angaben der Hersteller für das konkrete Produkt macht
- welche persönliche Schutzausrüstung erforderlich ist
- ob Belüftung oder Absaugung notwendig ist
- ob Zündquellen, Wärme oder unverträgliche Stoffe vermieden werden müssen
Stützreste können beim Abbrechen scharf sein. Schutzbrille und geeignete Handschuhe können deshalb je nach Arbeitsschritt erforderlich sein. Beim Schleifen sollte der entstehende Staub kontrolliert und eine Verteilung im Arbeitsbereich vermieden werden.
Für Lacke, Grundierungen, Lösemittel und Klebstoffe gelten die Produktinformationen und Sicherheitsdatenblätter des jeweiligen Herstellers. Das betrifft unter anderem Belüftung, Haut- und Atemschutz, Brandgefahren und Entsorgung.
Auch die Materialverträglichkeit muss konkret geprüft werden. PLA, PETG, ABS und ASA reagieren nicht identisch auf Wärme, Schleifbelastung oder chemische Mittel.
Stützen und Grate entfernen
Stützstrukturen sollten kontrolliert entfernt werden, damit die eigentliche Oberfläche nicht beschädigt wird. Wie leicht das gelingt, hängt von der Geometrie, dem Stützmaterial und den im Slicer eingestellten Abständen ab.
Ein sinnvoller Ablauf ist:
- Bauteil vollständig abkühlen oder entsprechend der Prozessanleitung nachbehandeln.
- Teil stabil auflegen, ohne dünne Wände oder Vorsprünge zu belasten.
- Leicht zugängliche Stützen zuerst entfernen.
- An empfindlichen Übergängen mit einem geeigneten Handwerkzeug kontrolliert weiterarbeiten.
- Übrig gebliebene Kontaktpunkte vorsichtig entgraten.
- Sichtflächen, Bohrungen und Kanten auf Ausbrüche prüfen.
Beim Beispielgehäuse liegen die Stützen möglichst auf der Innenseite. Kleine Spuren sind dort weniger kritisch als auf der später sichtbaren Außenwand. Trotzdem müssen Auflagepunkte entfernt werden, wenn sie die Montage der Elektronik oder das Schließen des Deckels behindern.
Stützstrukturen hinterlassen nicht immer eine perfekte Oberfläche. Zwischen Druckteil und Stütze wird normalerweise ein Abstand benötigt, damit beide getrennt werden können. Dieser Abstand kann die Unterseite sichtbar beeinflussen. Bei wiederkehrenden Problemen ist es oft sinnvoller, Orientierung, Teilung oder Stützeinstellungen zu überarbeiten, statt jeden Druck aufwendig zu reparieren.
Schleifen
Schleifen reduziert hervorstehende Schichtlinien, kleine Kontaktspuren und Übergänge zwischen gespachtelten und ursprünglichen Flächen. Gleichzeitig trägt jeder Schleifvorgang Material ab.
Beginne nicht automatisch mit dem gesamten Bauteil. Markiere zuerst die Stellen, die tatsächlich bearbeitet werden müssen:
- sichtbare Außenflächen
- Stützkontakte
- Klebenähte
- gespachtelte Vertiefungen
- scharfe oder ungleichmäßige Kanten
Arbeite von einer gröberen zu einer feineren Oberflächenbearbeitung, wobei die passende Abstufung vom Material, dem Ausgangszustand und dem gewünschten Finish abhängt. Ein Teststück hilft, bevor eine große Sichtfläche bearbeitet wird.
Zu hoher Druck oder eine zu lange Bearbeitung an derselben Stelle kann Wärme erzeugen und die Oberfläche verformen. Besonders Kanten, Schriftzüge, Wandstärken und genaue Passflächen sollten zurückhaltend behandelt werden.
Bei unserem Gehäuse werden die Außenflächen gleichmäßig vorbereitet. Die Auflagefläche des Deckels und die Schraubpunkte bleiben dagegen geschützt. Würde dort unkontrolliert Material entfernt, könnte der Deckel später wackeln oder sich verspannen.
Nassschleifen ist keine pauschale Empfehlung. Ob Wasser oder ein anderes Medium verwendet werden darf, hängt unter anderem vom Schleifmittel, Material, Bauteil und weiteren Arbeitsschritten ab. Beachte dazu die Vorgaben der beteiligten Produkte.
Spachteln und Grundieren
Schleifen allein entfernt tiefe Rillen, Klebenähte oder lokale Fehlstellen nicht immer wirtschaftlich. Eine geeignete Spachtelmasse kann solche Bereiche auffüllen. Eine Grundierung kann anschließend verbliebene Unebenheiten sichtbar machen und die Oberfläche auf einen kompatiblen Lackaufbau vorbereiten.
Der grundlegende Ablauf lautet:
- Oberfläche reinigen und prüfen.
- Geeignete Spachtelmasse sparsam auf die betroffenen Stellen auftragen.
- Nach Herstellervorgabe aushärten lassen.
- Übergänge eben schleifen.
- Bei Bedarf eine kompatible Grundierung verwenden.
- Oberfläche erneut kontrollieren und nur notwendige Stellen nacharbeiten.
Spachtel und Grundierung ersetzen keine stabile Konstruktion. Risse, schlechte Schichthaftung oder zu dünne Wände sollten nicht kosmetisch verdeckt werden.
Beschichtungen erhöhen außerdem lokal die Materialstärke. Passungen, Gewinde, Kontaktflächen und Montageöffnungen sollten vor dem Auftrag abgeklebt oder anschließend kontrolliert werden.
Beim Beispielgehäuse wird nur die sichtbare Außenseite vorbereitet. Innenflächen, Schraubpunkte und die Fuge zwischen Gehäuse und Deckel bleiben frei.
Oberflächen glätten
„3D-Druck glätten“ kann unterschiedliche Verfahren bezeichnen. Mechanisches Schleifen trägt Material ab. Füller und Grundierung gleichen Vertiefungen aus. Chemische oder lösemittelbasierte Verfahren verändern dagegen die Oberfläche des Polymers.
Ein chemisches Verfahren darf nicht allein aufgrund des allgemeinen Materialnamens gewählt werden. Polymer, Filamentrezeptur, Additive und eingesetztes System müssen zusammenpassen.
Ein anschauliches Beispiel ist PVB-Filament: Polymaker beschreibt für sein PolySmooth-Material ein auf Isopropanol abgestimmtes Glättungssystem. Der Hersteller weist zugleich darauf hin, dass dieses Verfahren nicht für PLA funktioniert. Daraus lässt sich keine allgemeine Anleitung für andere Filamente, Lösemittel oder selbst gebaute Anlagen ableiten.
Auch ABS und ASA dürfen nicht automatisch gleich behandelt werden, nur weil beide Werkstoffe verwandt sind. Wer ein chemisches Glättungsverfahren einsetzen will, benötigt eine ausdrückliche Freigabe für das konkrete Material und Verfahren sowie die zugehörigen Sicherheitsinformationen.
Für ein einzelnes Gehäuse ist mechanische Nachbearbeitung mit einem geeigneten Beschichtungsaufbau oft besser kontrollierbar. Bei Serien muss zusätzlich geprüft werden, ob der Prozess wiederholbar, sicher und wirtschaftlich betrieben werden kann.
Bemalen und Lackieren
Eine Beschichtung kann das Erscheinungsbild vereinheitlichen, eine gewünschte Farbe erzeugen oder bearbeitete Bereiche kaschieren. Sie kann aber auch Passungen blockieren, Details füllen oder bei ungeeignetem Aufbau schlecht haften.
Vor dem Lackieren sollten folgende Punkte geklärt sein:
- Ist die Oberfläche sauber, trocken und tragfähig?
- Sind Grundierung, Farbe und Material miteinander kompatibel?
- Welche Flächen müssen frei bleiben?
- Welche Ablüft- und Aushärtezeiten gibt der Hersteller vor?
- Welche Anforderungen gelten für Belüftung und persönliche Schutzausrüstung?
Abstände, Schichtstärken und Wartezeiten lassen sich nicht universell festlegen. Sie hängen vom konkreten Produkt und Auftragsverfahren ab.
Beim Beispielgehäuse werden Deckelfuge, Schraubpunkte und Innenraum maskiert. Der Beschichtungsaufbau wird zunächst an einem Probestück oder einer verdeckten Fläche geprüft. Erst nach vollständiger Aushärtung folgt die Endmontage.
Wer 3D-Drucke verkaufen möchte, sollte Oberflächenqualität und Farbabweichungen reproduzierbar beschreiben können. Ein aufwendig lackiertes Muster ist wenig hilfreich, wenn spätere Exemplare sichtbar davon abweichen.
Gewindeeinsätze und Montage
Gewindeeinsätze können wiederholt lösbare Schraubverbindungen ermöglichen. Sie benötigen jedoch eine passende Konstruktion, ausreichende Wandstärke und eine zum Werkstoff sowie zum Einbauverfahren passende Geometrie.
Vor dem Einsetzen sind zu prüfen:
- Typ und Abmessungen des Einsatzes
- vorgesehene Einbaumethode des Herstellers
- Lochdurchmesser und Einsetztiefe
- Material rund um den Einbaupunkt
- Ausrichtung zur Schraubachse
- verbleibende Wandstärke
- mögliche Wärmebelastung des Bauteils
Für wärmebasierte Einbauverfahren gibt es keine universelle Temperatur. Der geeignete Wert hängt unter anderem vom Polymer, vom Einsatz und vom Werkzeug ab. Verwende die Angaben des Herstellers und teste die Verbindung an einem Musterteil.
Ein zu enger Einbaupunkt kann das Gehäuse aufweiten oder Risse erzeugen. Ein zu großer oder schief bearbeiteter Sitz kann den Einsatz lockern. Auch die Druckorientierung beeinflusst, wie Lasten später in die Schichten eingeleitet werden.
Neben Gewindeeinsätzen kommen je nach Konstruktion Schrauben mit Muttern, eingekapselte Muttern, Schnappverbindungen oder Klebeverbindungen infrage. Bei Klebstoffen müssen Materialfreigabe, Oberflächenvorbereitung, Aushärtung und Sicherheitsdaten beachtet werden.
Beim Beispielgehäuse werden die Einsätze erst nach der Oberflächenbearbeitung montiert. So bleiben die Gewinde frei von Schleifstaub, Spachtel und Lack.
Qualitätskontrolle nach der Nachbearbeitung
Nachbearbeitung verändert das Bauteil. Deshalb sollte die Qualität erst nach dem letzten relevanten Arbeitsschritt freigegeben werden.
Eine abschließende Kontrolle kann umfassen:
- Oberfläche bei gleichmäßigem Licht betrachten
- Grate, scharfe Stellen und lose Rückstände prüfen
- relevante Maße nachmessen
- Deckel, Aussparungen und Gegenstücke probeweise montieren
- Schrauben vorsichtig einsetzen
- Gewindeeinsätze auf Sitz und Ausrichtung prüfen
- Lackoberfläche auf Fehlstellen oder Abplatzen kontrollieren
- Risse, Verzug oder gelöste Schichten ausschließen
- Bauteil reinigen und für Übergabe oder Verpackung vorbereiten
Beim Gehäuse wird der Deckel mehrfach geöffnet und geschlossen. Anschlüsse müssen frei zugänglich bleiben, die Fuge soll gleichmäßig verlaufen und das Gehäuse darf beim Verschrauben nicht verspannt werden.
Eine schöne Oberfläche genügt nicht, wenn Maße oder Funktion nicht mehr stimmen.
Arbeitszeit und Verbrauchsmaterial kalkulieren
Nachbearbeitung verursacht mehr als reine Druckzeit. Für ein Kundenteil können unter anderem folgende Positionen entstehen:
- Stützen entfernen und Teil reinigen
- aktives Schleifen und Kontrollieren
- Spachtel, Schleifmittel und Abdeckmaterial
- Grundierung und Lack
- Gewindeeinsätze, Schrauben oder Klebstoff
- Montage und Funktionskontrolle
- Ausschuss oder notwendige Nacharbeit
- Verpackung und Vorbereitung für die Übergabe
Aktive Arbeitszeit sollte getrennt von Trocknungs- oder Aushärtezeiten betrachtet werden. Während einer Wartezeit kann möglicherweise ein anderer Auftrag bearbeitet werden. Gleichzeitig beeinflusst die Wartezeit den frühesten Liefertermin.
Für das Beispielgehäuse werden nicht nur Filament und Druckdauer erfasst. Auch Schleifmittel, Beschichtung, vier Gewindeeinsätze sowie die tatsächliche Arbeitszeit gehören in die Auftragskalkulation.
Die Annahmen sollten transparent bleiben. Bei noch unbekanntem Aufwand kann ein Testteil helfen, die benötigte Zeit realistisch einzuschätzen.
Für einen konkreten Kundenauftrag kannst du die kalkulierten Kosten anschließend im Angebotsrechner in einen Verkaufspreis überführen.
Nachbearbeitungs-Checkliste
- Ziel definieren: Muss das Teil besser aussehen, genauer passen oder belastbarer montiert werden?
- Material identifizieren: Filament, Beschichtung und Hilfsmittel eindeutig bestimmen.
- Sicherheitsinformationen prüfen: Herstellerangaben und Sicherheitsdatenblätter lesen.
- Stützen kontrolliert entfernen: Sichtflächen und empfindliche Geometrien schützen.
- Oberfläche vorbereiten: Nur notwendige Bereiche schleifen, füllen oder grundieren.
- Passflächen maskieren: Gewinde, Bohrungen und Montageflächen frei halten.
- Montage durchführen: Verbindungselemente passend zur Konstruktion einsetzen.
- Endkontrolle dokumentieren: Oberfläche, Maße, Funktion und Kosten prüfen.
Bei wiederkehrenden Produkten lohnt sich eine feste Checkliste pro Bauteil. So werden Arbeitsaufwand und Ergebnis besser vergleichbar.
Wann Nachbearbeitung nicht sinnvoll ist
Nachbearbeitung kann einen geeigneten Druck verbessern. Sie sollte aber nicht zum Standardweg werden, um grundlegende Probleme zu verdecken.
Eine Anpassung von Modell oder Druckprozess ist oft sinnvoller, wenn:
- Stützen regelmäßig auf wichtigen Sichtflächen liegen
- Passungen nach jedem Druck manuell korrigiert werden müssen
- dünne Bereiche beim Entfernen der Stützen brechen
- starke Verformung oder mangelhafte Schichthaftung vorliegt
- Beschichtungen notwendige Maße wiederholt verändern
- die Nachbearbeitungszeit den wirtschaftlichen Wert des Teils übersteigt
- dieselben Fehler in jedem Exemplar auftreten
Mögliche Alternativen sind eine andere Bauteilorientierung, eine Teilung des Modells, angepasste Toleranzen, ein geeigneteres Material oder ein anderes Druckverfahren.
Vor allem bei Serien ist ein zusätzlicher Konstruktionsschritt meist günstiger als dieselbe manuelle Korrektur an jedem einzelnen Teil.
Fazit
Die passende Nachbearbeitung beginnt mit einem klaren Ziel. Stützen entfernen, schleifen, grundieren, lackieren und montieren sind eigenständige Arbeitsschritte mit unterschiedlichen Auswirkungen auf Oberfläche, Maße, Sicherheit und Kosten.
Bei einem sichtbaren Kundengehäuse kann die Nachbearbeitung einen großen Qualitätsunterschied erzeugen. Sie muss aber bereits bei Konstruktion, Materialwahl und Preis berücksichtigt werden.
Arbeite mit Teststücken, schütze Funktionsflächen und orientiere dich bei Chemikalien, Beschichtungen, Werkzeugen und Einbauverfahren an den Angaben der jeweiligen Hersteller. Prüfe das fertige Teil anschließend sowohl optisch als auch funktional.
So wird aus einem Rohdruck ein kontrolliert bearbeitetes Bauteil, dessen Qualität und Aufwand sich nachvollziehbar beurteilen lassen.